图号 KK-A-1
冲压与级进模
按零件结构与重复需求,评审冲裁、成形及级进模路线。
METAL STAMPING
工艺说明
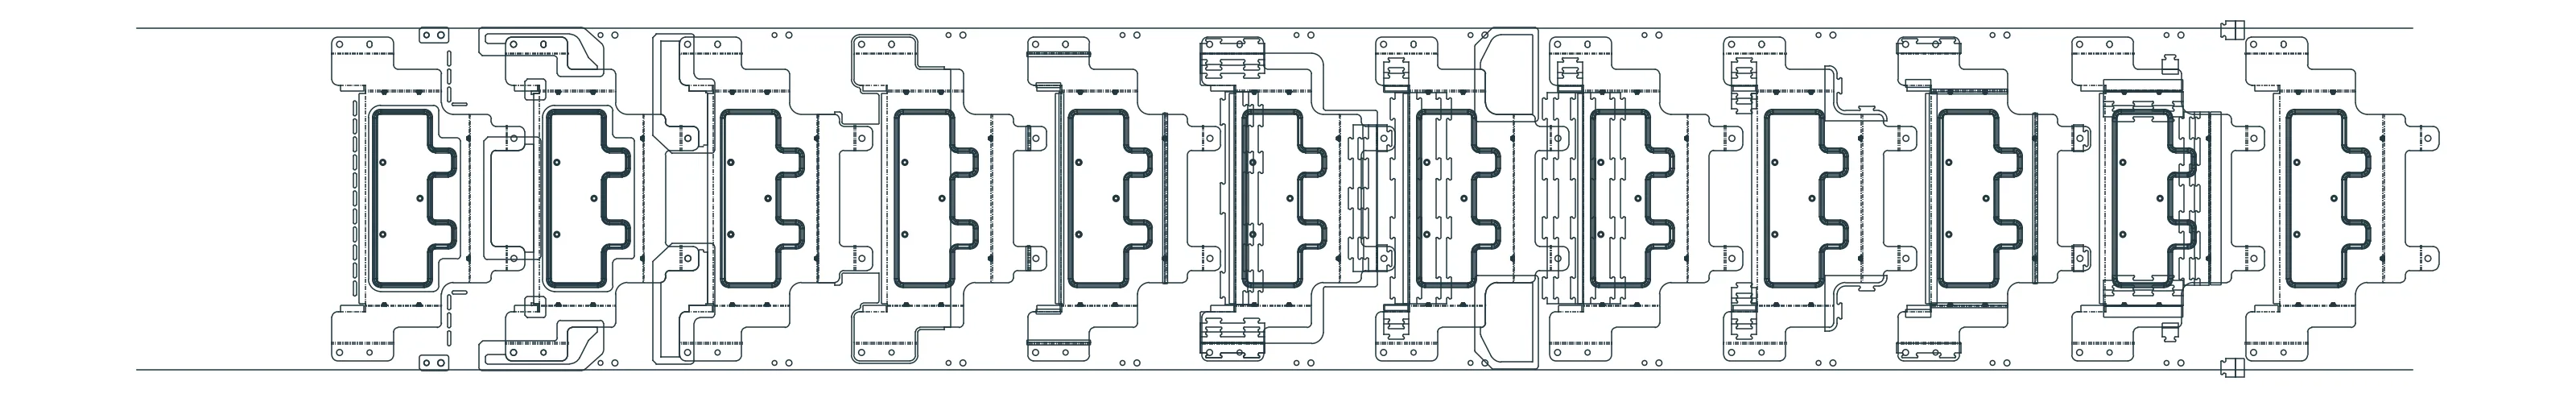
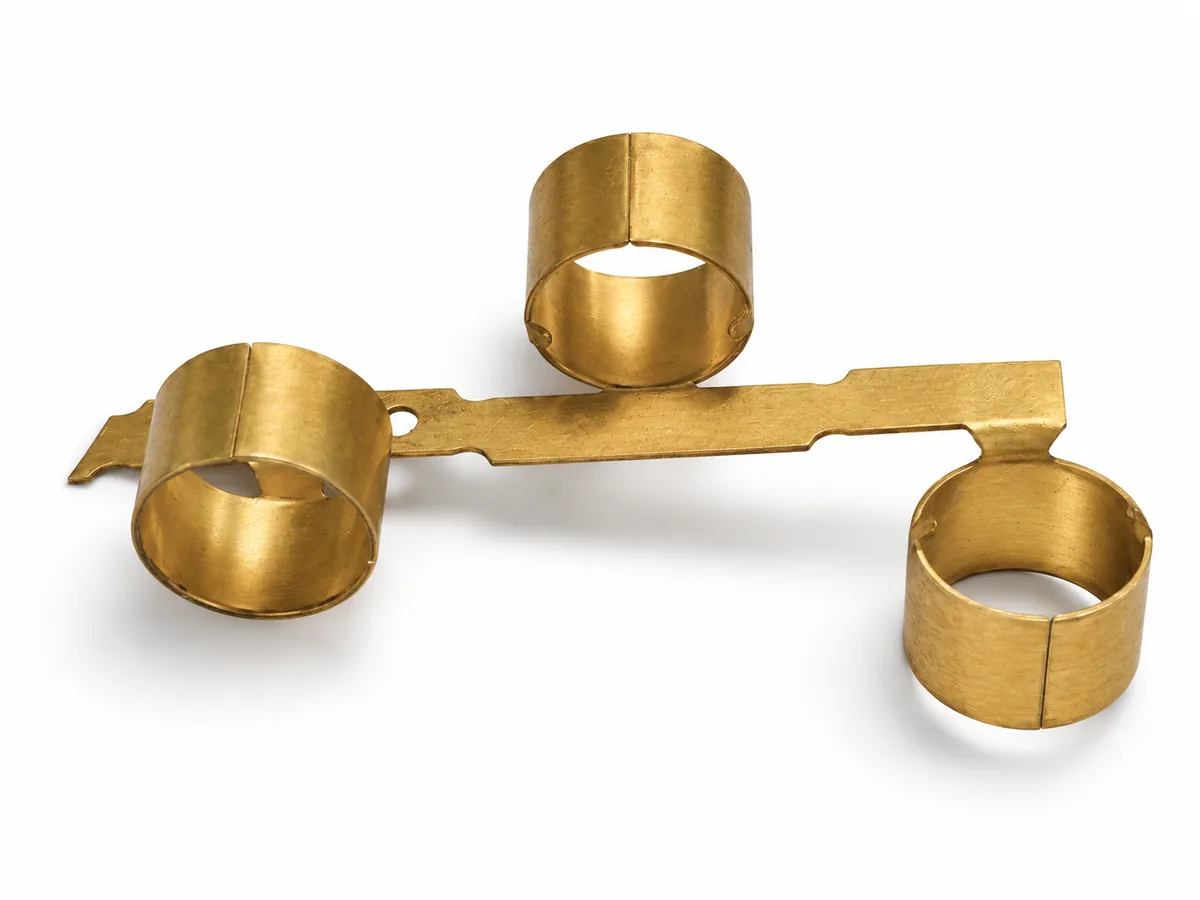
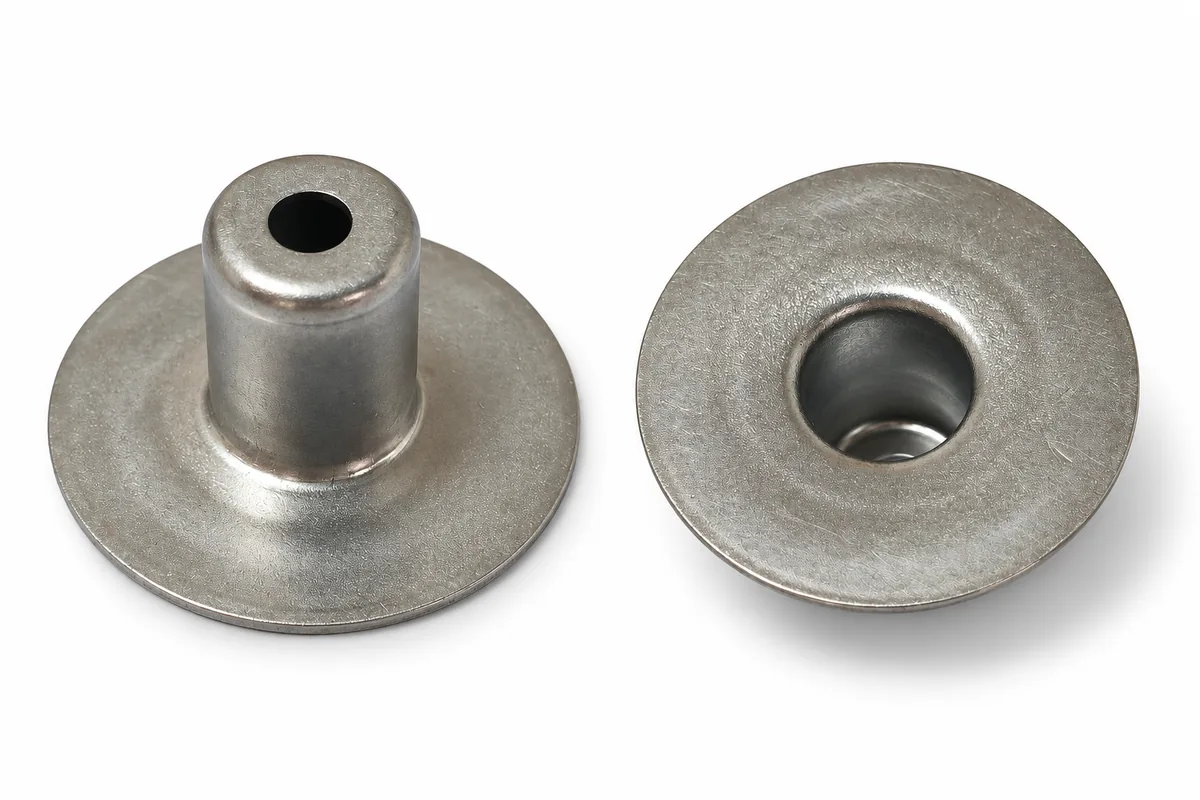
冲压用模具完成冲孔、切边、折弯或拉伸等工序。级进模让料带依次经过多个工位,各工位在每次冲压时加工不同阶段的零件。是否采用级进模,要结合结构稳定性、需求量和模具投入评审。
适合的零件与场景
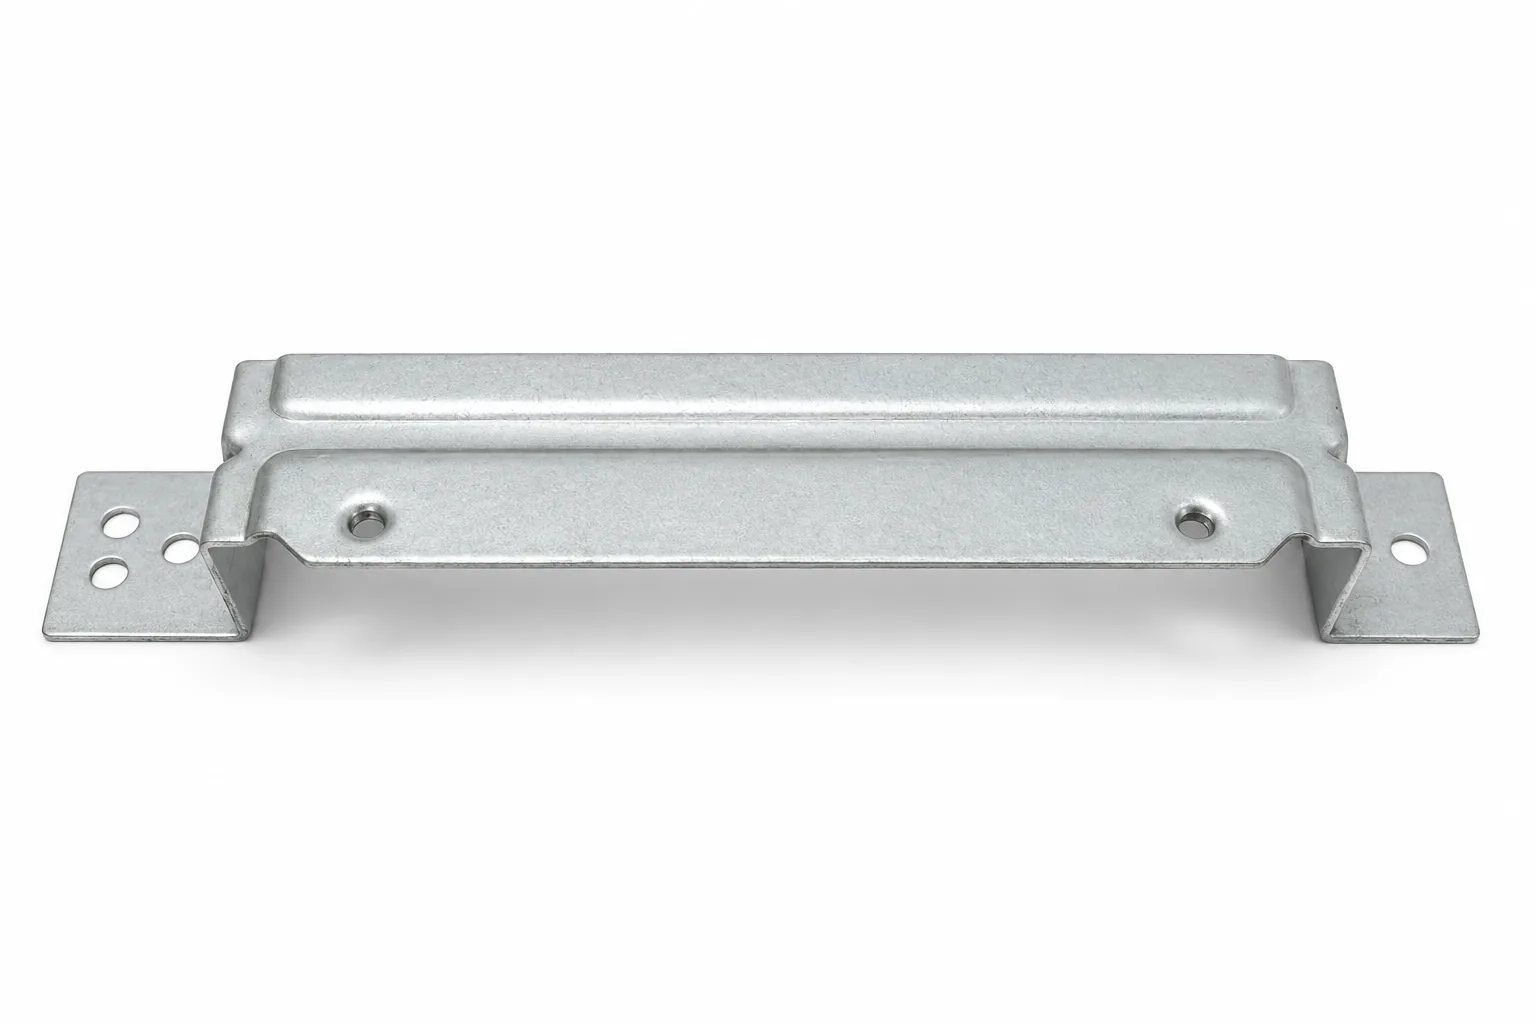
- 有孔槽、折弯及成形特征的支架、卡扣和端子
- 结构稳定、重复需求可支持专用模具投入的零件
- 需要明确装配尺寸、接触面和毛刺方向的电子金属件
- 小批或频繁改图项目,可先比较单工序模与钣金路线
VIEWS · 视图
图纸、样件与现场
PROCESS ROUTE · 工艺路线
工艺路线
- 1
图纸评审
核对材料、厚度、装配基准、关键尺寸和预计用量。
- 2
工艺规划
比较单工序、复合或级进模路线,确认工位与料带支撑。
- 3
试模修正
检查尺寸、回弹、毛刺和压痕,记录修改并复核样件。
- 4
确认生产
按确认图纸与检验要求生产,衔接处理、包装和模具维护。
DRAWING REVIEW · 审图要点
图纸评审要点
1
料带支撑与工位
级进模中的零件需支撑到切断工位。排样时一起评审步距、料宽、窄连接及深成形部位。
2
成形顺序与回弹
孔到折弯的距离、成形高度和回弹相互影响。结合材料状态与工具空间评审,毛刺方向同时确认。
3
装配尺寸与测量
标出影响配合的基准、孔位、平面度和接触面,约定测量状态,并区分处理前后的尺寸要求。
4
样件与版本记录
样件使用拟生产的材料和处理要求,修改与认可偏差记录在对应版本中,后续批次沿用确认依据。
FAQ · 常见问题
常见问题
Q1级进模是否一次就能做完一个零件?
每次冲压时,多个工位同时加工不同阶段的零件。单个零件随料带经过所需工位后,才在约定位置与料带分离。
Q2小批量也需要开级进模吗?
不一定。结构、数量与变更风险共同决定路线。小批量或设计仍在调整时,可先比较单工序模、样件模或切割折弯,再评估专用模具投入。
Q3可以直接给所有尺寸套用同一个公差吗?
应按实际装配与功能区分关键特征和一般尺寸。可实现的要求受材料、厚度、成形顺序、模具和测量方法影响,需逐项评审图纸。
Q4冲压询价需要准备什么?
请提供受控图纸、已有模型、材料牌号及状态、厚度、数量与后续用量。标明关键尺寸、毛刺方向、表面处理、样件确认及检验包装要求。
SEE ALSO · 相关
相关零件与工艺
询价单 · RFQKWOKKAI
把图纸发过来
附上下面几项,工程师评审后给出工艺建议和报价。
询价资料 · CHECKLIST
- 01图纸(STEP / DWG / PDF,注明版本)
- 02材料与厚度
- 03数量:样件、首批、年用量
- 04表面处理与外观要求
- 05期望交期与交货地